Macchine agricole
Scatola portasatelliti per trattori
La scatola pesante è in acciaio al carbonio, l'albero lungo in acciaio legato, e la saldatura ad attrito unisce i due. La durata è pari a quella del pezzo forgiato.
Dal 1991 sviluppiamo e produciamo saldatrici ad attrito; dal 1992, con la nostra tecnologia, offriamo anche servizi di saldatura conto terzi.
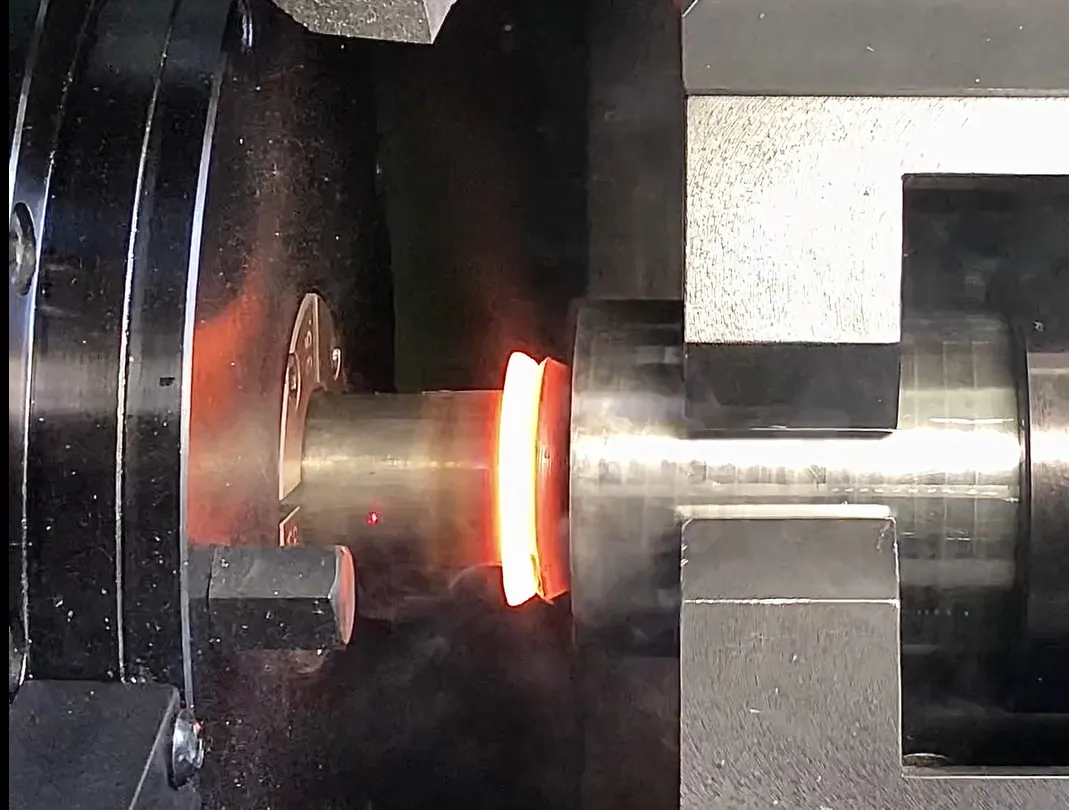
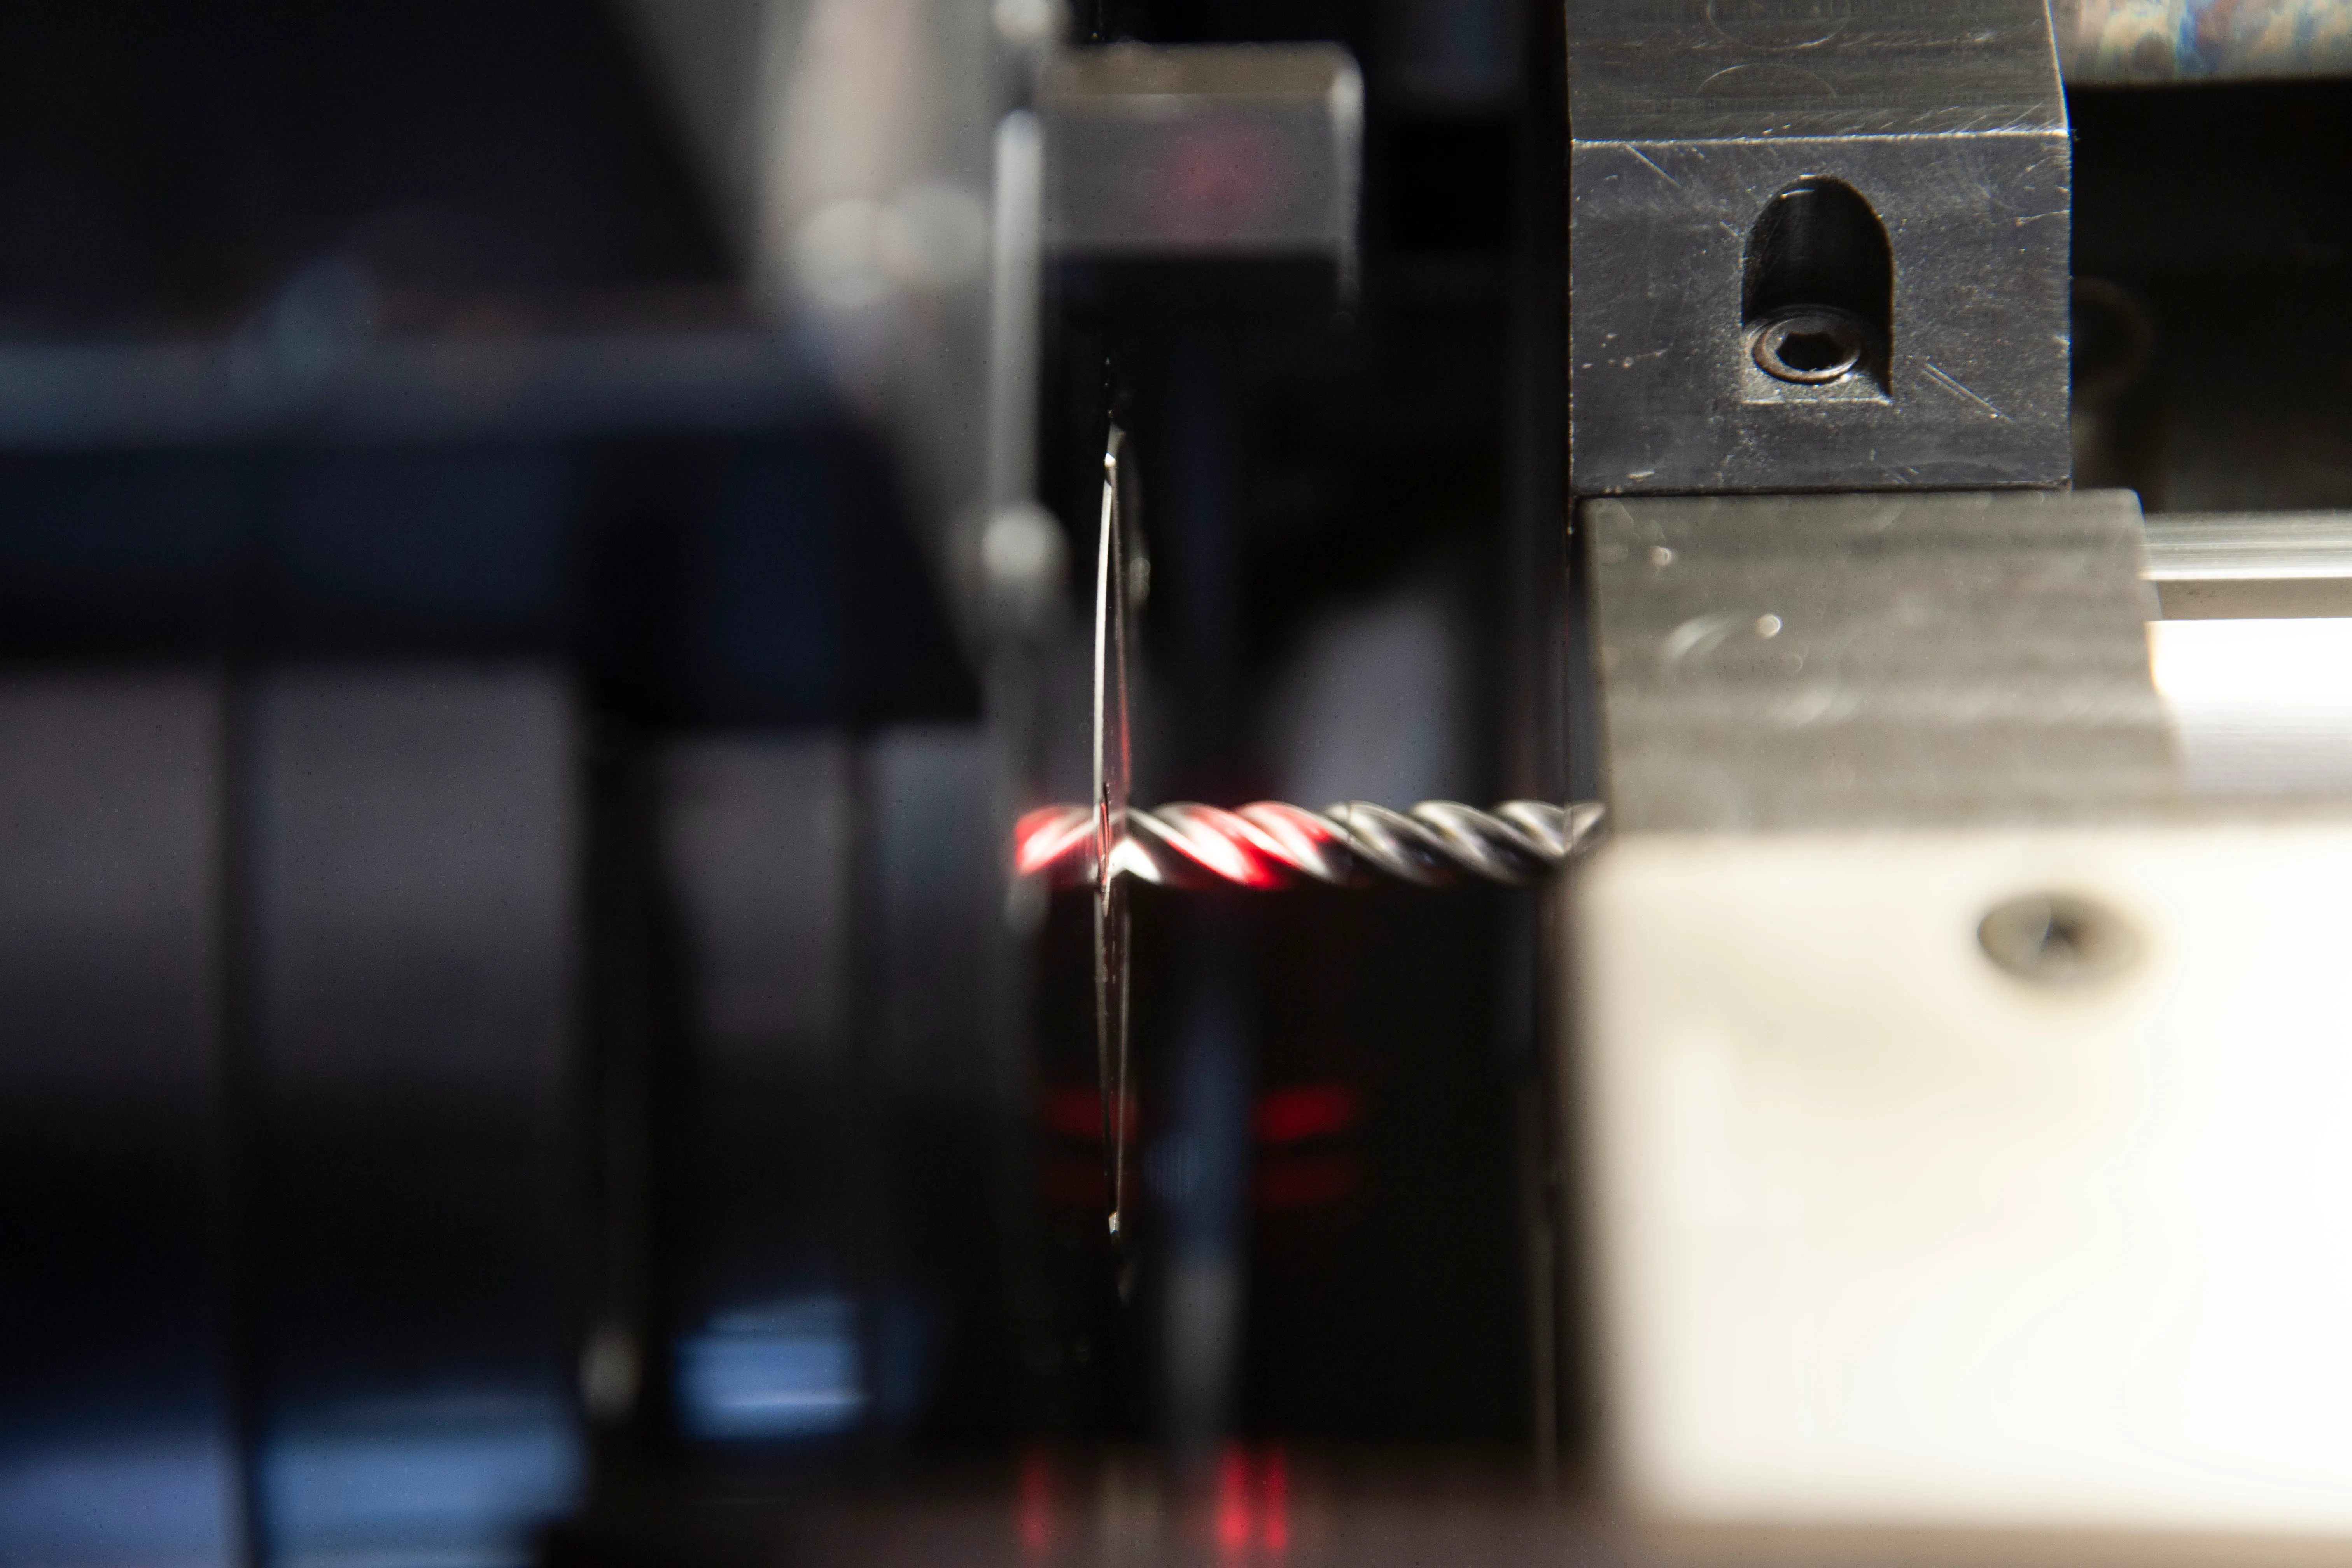
La saldatura ad attrito rotativo è un processo di saldatura a pressione allo stato solido nel quale due componenti vengono messi in rotazione relativa e premuti l'uno contro l'altro con la forza adeguata.
Il calore generato dall'attrito porta il materiale delle superfici di contatto allo stato plastico; calore e pressione creano quindi il legame coesivo a livello atomico.
Unire materiali diversi Materiali con composizioni chimiche e proprietà meccaniche diverse possono essere uniti in un unico componente. I materiali più costosi si utilizzano soltanto dove l'applicazione li richiede, ad esempio una testa di valvola resistente al calore abbinata a uno stelo resistente all'usura.
Qualità del giunto Un legame coesivo e uniforme a livello atomico; il processo è sorvegliato da un sistema automatico di controllo qualità.
Concentricità Le nostre macchine saldano con tolleranze di concentricità fino al decimo di millimetro.
Senza materiale d'apporto né gas di protezione Non servono gas di protezione né materiale d'apporto, quindi l'impatto ambientale è minimo.
La scatola pesante è in acciaio al carbonio, l'albero lungo in acciaio legato, e la saldatura ad attrito unisce i due. La durata è pari a quella del pezzo forgiato.
Invece che da un grezzo fuso o forgiato, viene assemblato da tre parti che si ricavano rapidamente da barra.
La parte operativa è in acciaio rapido (HSS), il codolo in acciaio al carbonio. Il giunto è preciso e privo di cricche, e la durata del tagliente è pari a quella di un utensile in un solo pezzo.
Una testa resistente al calore e uno stelo resistente all'usura in un unico pezzo. Qui è particolarmente importante la concentricità garantita dalla saldatura ad attrito.
Solo la parte esposta alla corrosione è in acciaio inossidabile; il resto dell'albero è in acciaio al carbonio, più economico, anche con un diametro diverso.
Le leghe di titanio e a base di nichel sono difficili da unire con la saldatura convenzionale; la saldatura ad attrito le unisce con precisione e senza contaminazioni.
Superficie di lavoro temprata o cromata, estremità posteriore in acciaio più tenero. Il giunto resiste ai carichi alternati e sostituisce i collegamenti filettati e calettati a caldo.
Il corpo del tubo e i giunti filettati forgiati si producono separatamente e si uniscono ad attrito. Il lungo corpo del tubo non deve quindi essere lavorato da un grezzo a parete spessa.
La saldatura ad attrito si utilizza anche nell'industria spaziale, nella costruzione di veicoli ferroviari, nell'edilizia, nell'industria della difesa, nell'energia nucleare e nella meccanica generale.
Le applicazioni in dettaglioDove all'incrocio tra riga e colonna compare un punto, i due materiali possono essere saldati ad attrito tra loro.
| Materiale | Alluminio e leghe di alluminio | Ghisa (GJS, GJM) | Acciaio rapido (HSS) | Rame e leghe di rame | Nichel e leghe di nichel | Acciaio non legato (acciaio al carbonio) | Acciaio bassolegato | Acciaio altolegato | Titanio e leghe di titanio |
|---|---|---|---|---|---|---|---|---|---|
| Alluminio e leghe di alluminio | Alluminio e leghe di alluminio – Alluminio e leghe di alluminio: saldabile | ||||||||
| Ghisa (GJS, GJM) | Ghisa (GJS, GJM) – Alluminio e leghe di alluminio: saldabile | Ghisa (GJS, GJM) – Ghisa (GJS, GJM): saldabile | |||||||
| Acciaio rapido (HSS) | Acciaio rapido (HSS) – Alluminio e leghe di alluminio: nessun dato | Acciaio rapido (HSS) – Ghisa (GJS, GJM): nessun dato | Acciaio rapido (HSS) – Acciaio rapido (HSS): nessun dato | ||||||
| Rame e leghe di rame | Rame e leghe di rame – Alluminio e leghe di alluminio: saldabile | Rame e leghe di rame – Ghisa (GJS, GJM): nessun dato | Rame e leghe di rame – Acciaio rapido (HSS): nessun dato | Rame e leghe di rame – Rame e leghe di rame: saldabile | |||||
| Nichel e leghe di nichel | Nichel e leghe di nichel – Alluminio e leghe di alluminio: nessun dato | Nichel e leghe di nichel – Ghisa (GJS, GJM): nessun dato | Nichel e leghe di nichel – Acciaio rapido (HSS): nessun dato | Nichel e leghe di nichel – Rame e leghe di rame: nessun dato | Nichel e leghe di nichel – Nichel e leghe di nichel: saldabile | ||||
| Acciaio non legato (acciaio al carbonio) | Acciaio non legato (acciaio al carbonio) – Alluminio e leghe di alluminio: saldabile | Acciaio non legato (acciaio al carbonio) – Ghisa (GJS, GJM): saldabile | Acciaio non legato (acciaio al carbonio) – Acciaio rapido (HSS): saldabile | Acciaio non legato (acciaio al carbonio) – Rame e leghe di rame: saldabile | Acciaio non legato (acciaio al carbonio) – Nichel e leghe di nichel: saldabile | Acciaio non legato (acciaio al carbonio) – Acciaio non legato (acciaio al carbonio): saldabile | |||
| Acciaio bassolegato | Acciaio bassolegato – Alluminio e leghe di alluminio: saldabile | Acciaio bassolegato – Ghisa (GJS, GJM): saldabile | Acciaio bassolegato – Acciaio rapido (HSS): saldabile | Acciaio bassolegato – Rame e leghe di rame: saldabile | Acciaio bassolegato – Nichel e leghe di nichel: saldabile | Acciaio bassolegato – Acciaio non legato (acciaio al carbonio): saldabile | Acciaio bassolegato – Acciaio bassolegato: saldabile | ||
| Acciaio altolegato | Acciaio altolegato – Alluminio e leghe di alluminio: saldabile | Acciaio altolegato – Ghisa (GJS, GJM): saldabile | Acciaio altolegato – Acciaio rapido (HSS): saldabile | Acciaio altolegato – Rame e leghe di rame: saldabile | Acciaio altolegato – Nichel e leghe di nichel: saldabile | Acciaio altolegato – Acciaio non legato (acciaio al carbonio): saldabile | Acciaio altolegato – Acciaio bassolegato: saldabile | Acciaio altolegato – Acciaio altolegato: saldabile | |
| Titanio e leghe di titanio | Titanio e leghe di titanio – Alluminio e leghe di alluminio: saldabile | Titanio e leghe di titanio – Ghisa (GJS, GJM): nessun dato | Titanio e leghe di titanio – Acciaio rapido (HSS): nessun dato | Titanio e leghe di titanio – Rame e leghe di rame: saldabile | Titanio e leghe di titanio – Nichel e leghe di nichel: saldabile | Titanio e leghe di titanio – Acciaio non legato (acciaio al carbonio): saldabile | Titanio e leghe di titanio – Acciaio bassolegato: saldabile | Titanio e leghe di titanio – Acciaio altolegato: saldabile | Titanio e leghe di titanio – Titanio e leghe di titanio: saldabile |
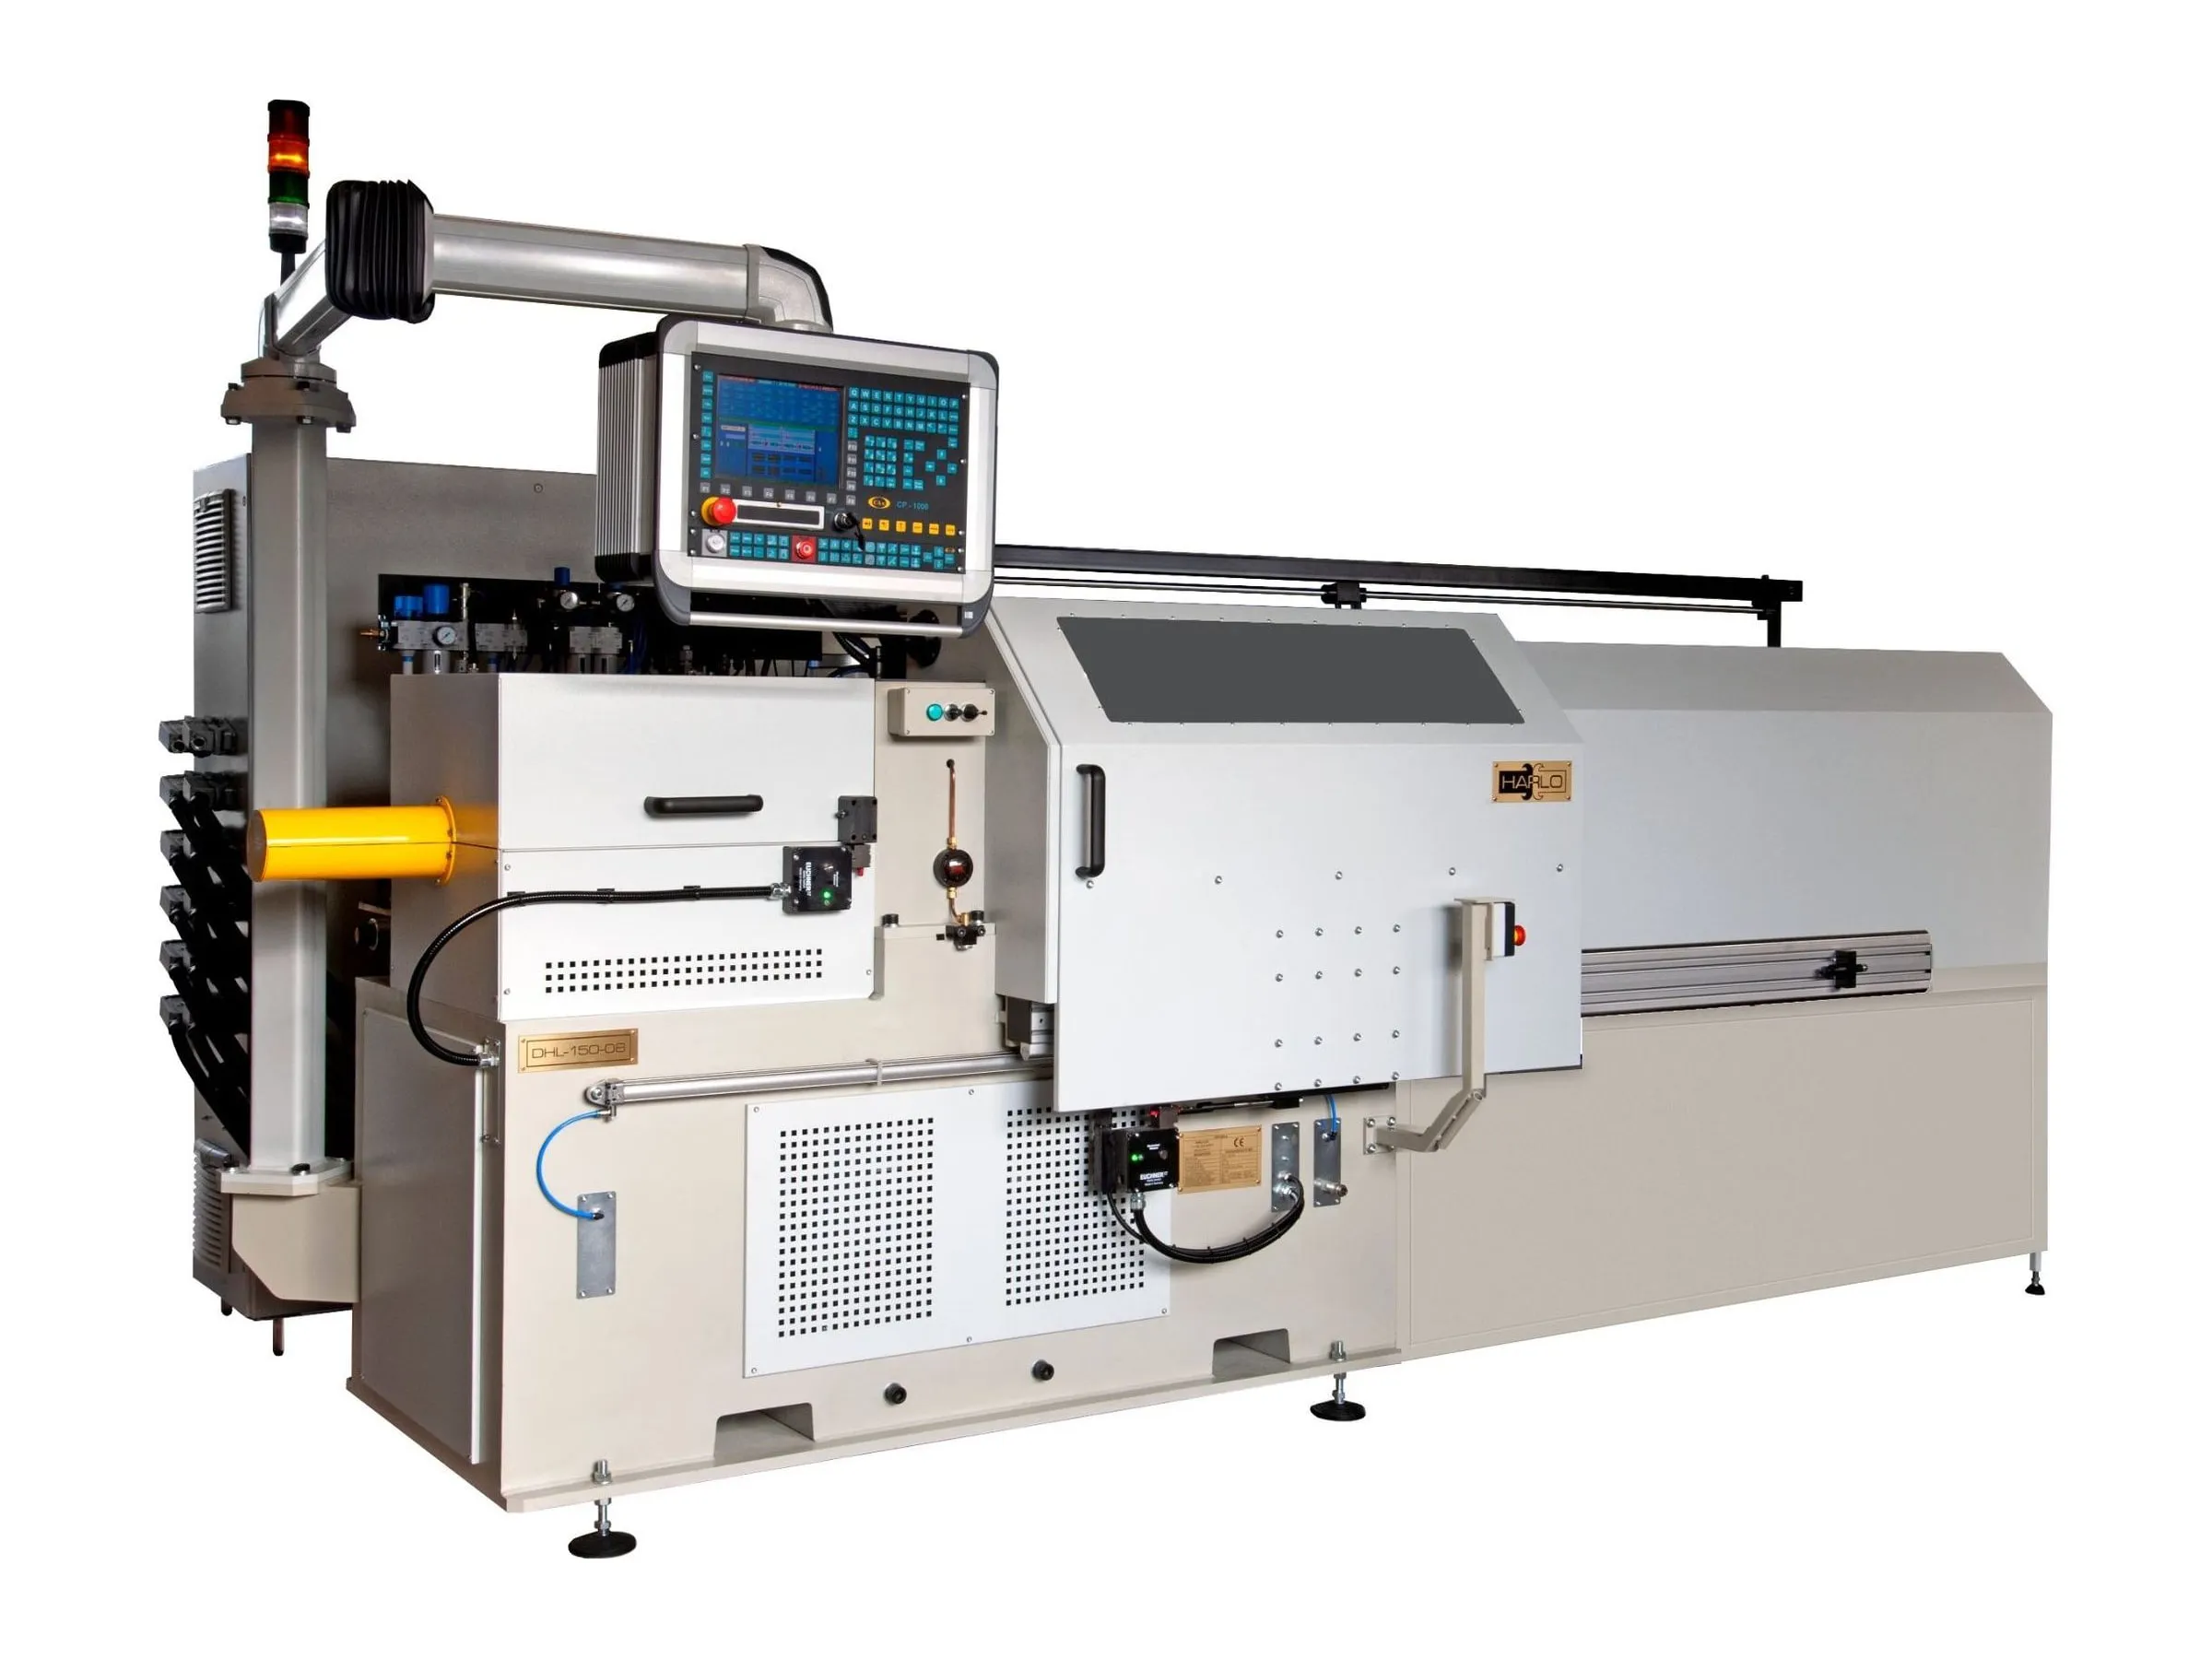
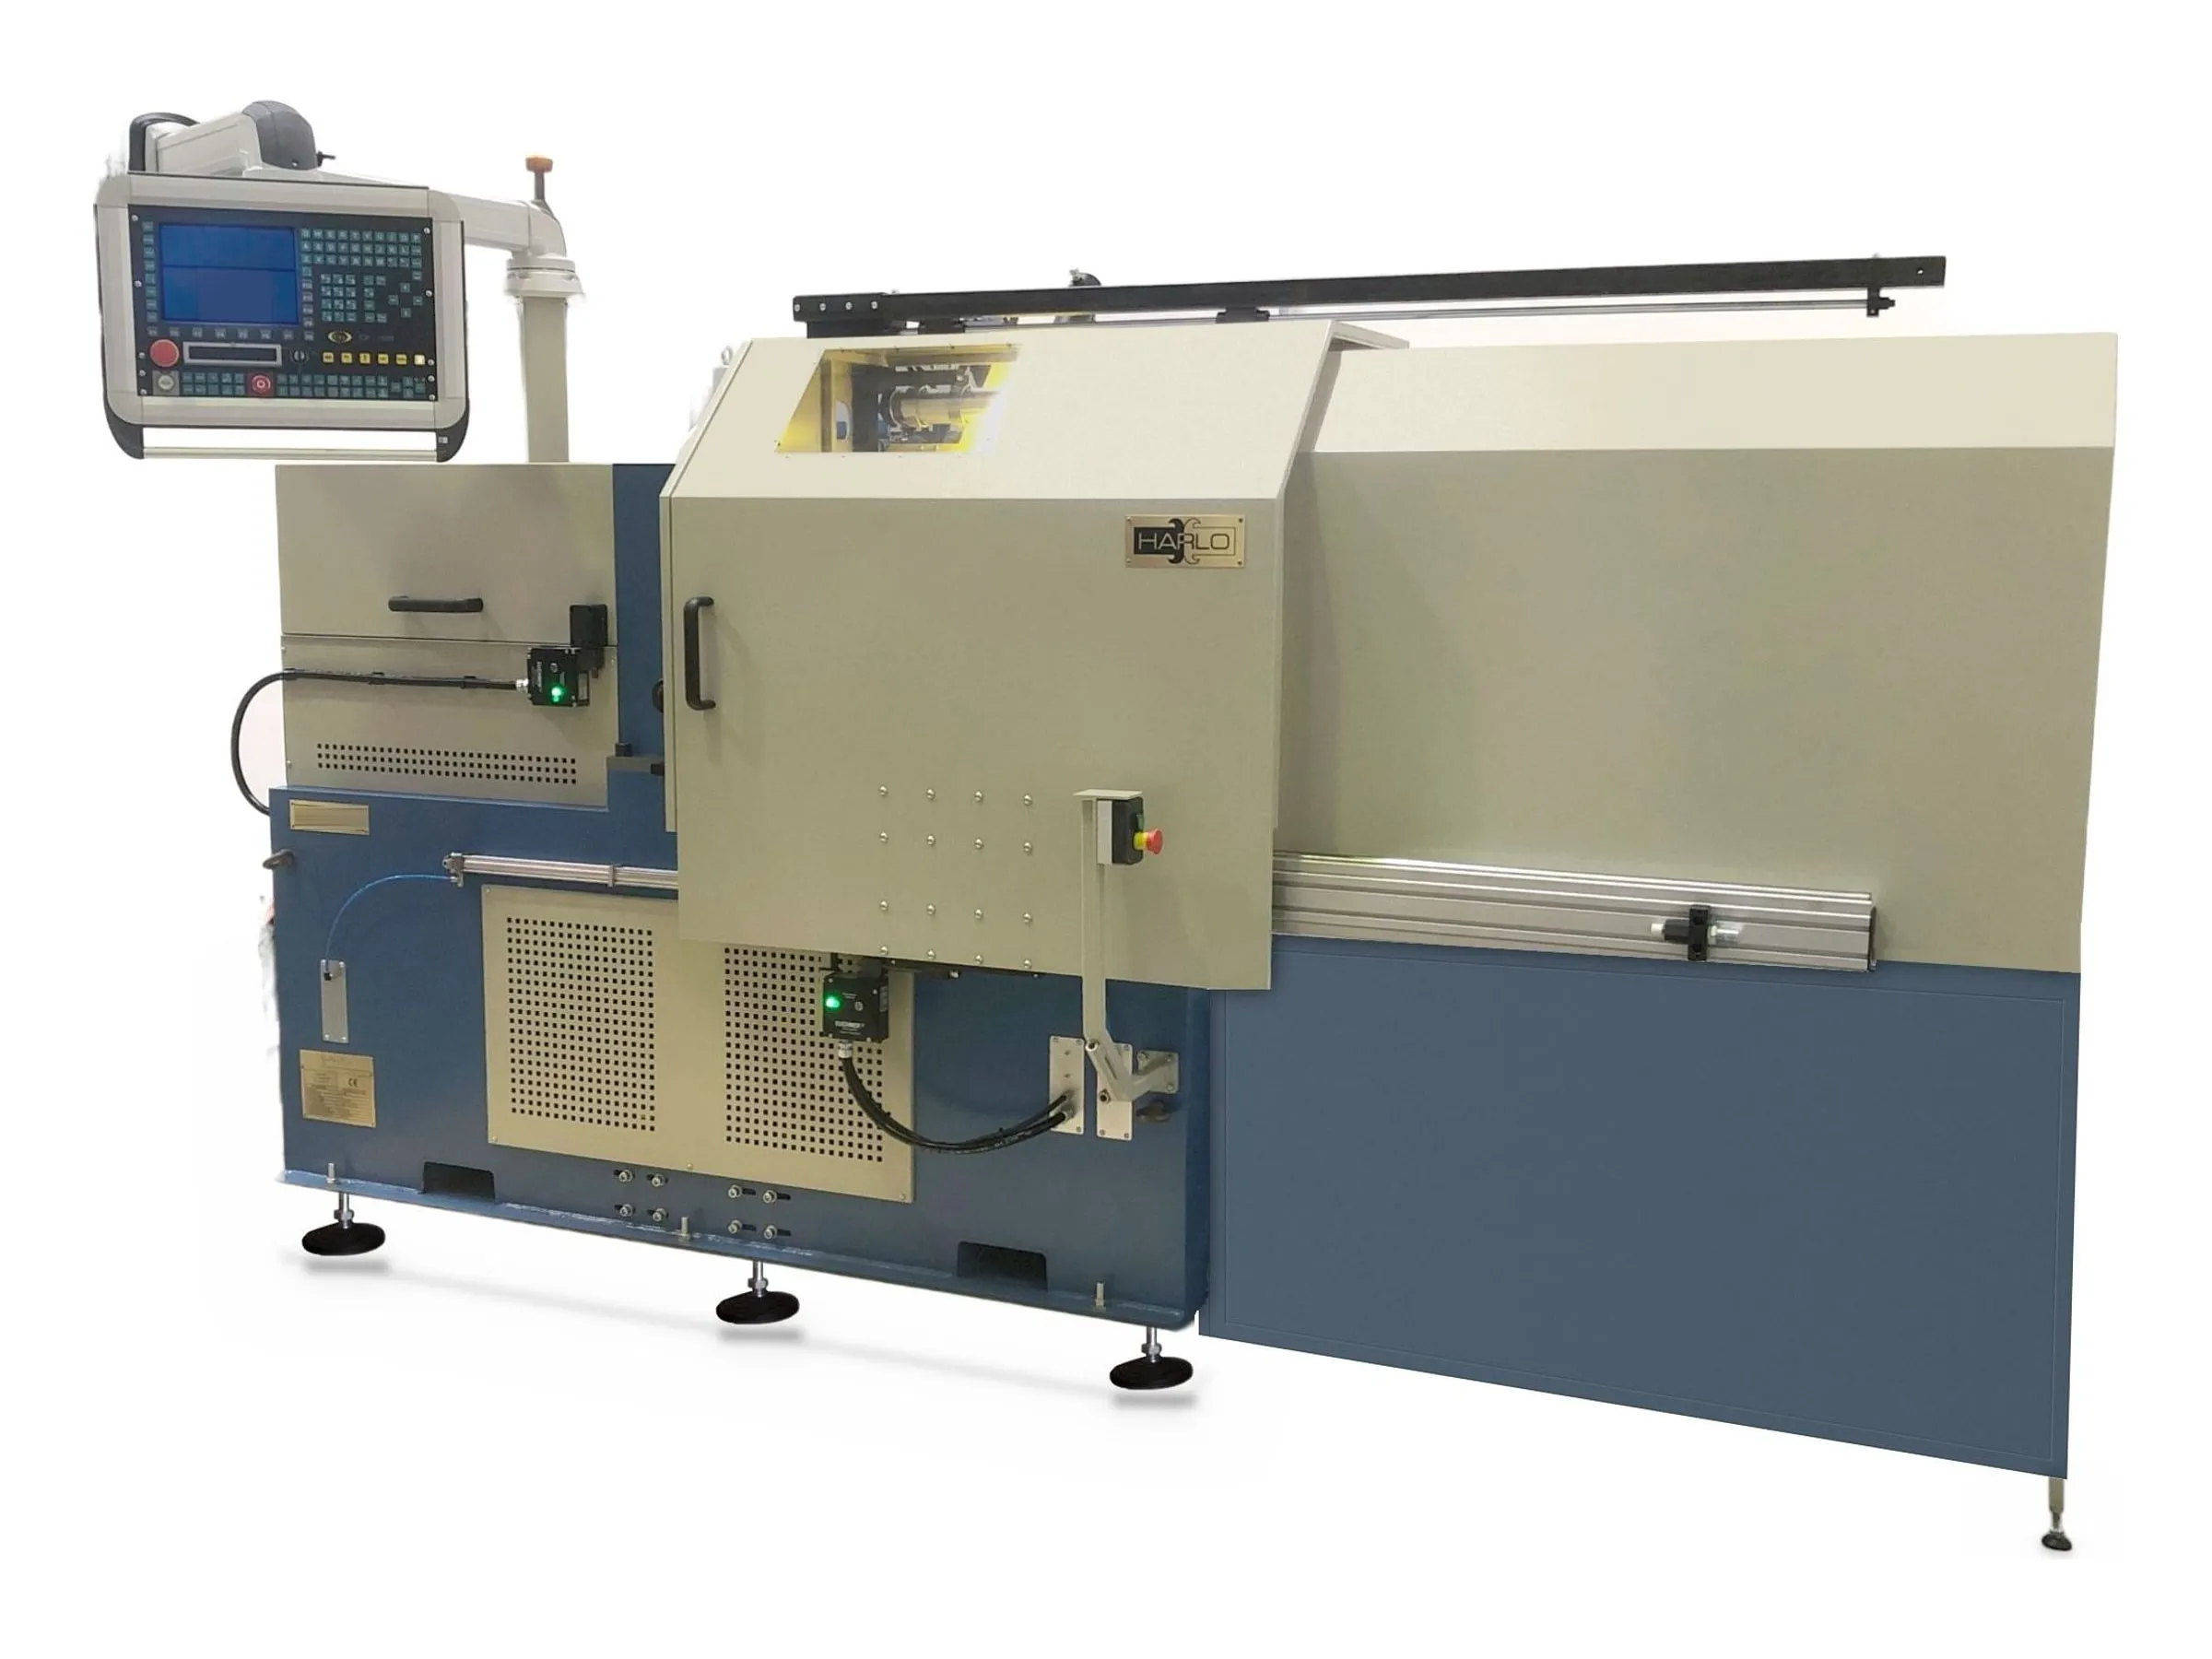
Le nostre saldatrici ad attrito più recenti sono il risultato di decenni di sviluppo continuo. Ogni macchina è ottimizzata per esigenze specifiche e per determinati tipi di prodotto e di materiale.
La macchina rimuove subito la bava generata durante la saldatura, riducendo o eliminando le lavorazioni successive.
Il sistema integrato di monitoraggio e di regolazione in circuito chiuso mantiene i parametri di processo stabili e tracciabili per l'intero ciclo.
Al termine della saldatura, l'angolo relativo dei pezzi può essere impostato con una precisione di ±0,5°.
Le nostre macchine si integrano facilmente nei processi produttivi robotizzati.
Progettiamo e costruiamo anche macchine speciali automatizzate su misura. Saldatrici ad attrito speciali
Eseguiamo lavorazioni di saldatura ad attrito in serie su macchine progettate e costruite da noi. Offriamo supporto in tutte le fasi, dallo sviluppo del processo e dalla prototipazione alla serie zero e alla produzione in grande serie.
Effettuiamo prove di saldatura nel nostro stabilimento, così i nuovi prodotti possono essere introdotti senza intoppi.
Definiamo il processo di saldatura in base al disegno del componente e alla combinazione di materiali.
Eseguiamo la saldatura di un pezzo campione e definiamo i parametri di processo.
La serie zero convalida il processo prima dell'avvio della produzione in serie.
La produzione in serie avviene con monitoraggio in processo e controllo finale dei pezzi.
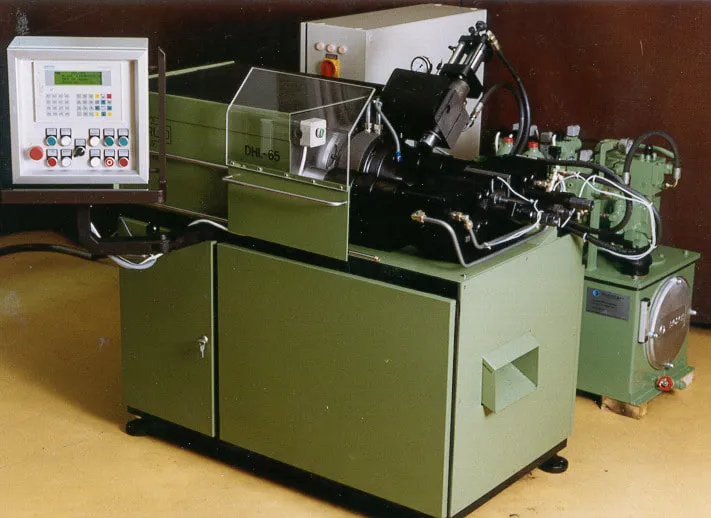
Nel corso della nostra storia abbiamo sviluppato sei modelli di macchina, dalla DHL-65 alla DHL-500. Le nostre macchine sono utilizzate in tutto il mondo, spesso in linee di produzione robotizzate su più turni.